
Такая ситуация повторяется постоянно. Большинство вопросов можно снять заранее, если понимать, какие данные нужны технологу и какие решения в чертеже сильнее всего влияют на трудоёмкость. Разберём это по порядку.
Что отправлять на расчёт
Идеальный набор для расчёта токарной детали включает чертёж и трёхмерную модель. Чертёж нужен потому, что в нём есть допуски, шероховатость и технические требования. Модель помогает быстро понять геометрию и подготовить управляющую программу для станка с ЧПУ. Одна модель без чертежа часто вызывает вопросы: по ней не видно, какие поверхности ответственные, а какие нет.
Если чертежа нет, можно прислать эскиз с размерами, фотографию изношенной детали или сам образец. Многие производства умеют снимать размеры с образца и восстанавливать чертёж. Но это отдельная работа, и она добавляет время. Важно честно сказать, какие поверхности сопрягаются с другими деталями и в каком узле работает деталь. Без этого технологу придётся угадывать, а угаданный допуск может оказаться слишком жёстким или слишком свободным.
Помимо геометрии, для расчёта нужны ещё несколько вещей:
- марка материала и вид заготовки, если она важна: круг, шестигранник, труба, поковка;
- количество деталей и есть ли перспектива повторных заказов;
- требования к термообработке: закалка, улучшение, цементация, и до какой твёрдости;
- покрытие: оксидирование, цинкование, хромирование, покраска;
- желаемый срок и требования к упаковке или маркировке;
- нужен ли материал заказчика или производство закупает его само.
Материал задаёт базу цены
Стоимость заготовки зависит от марки металла и её доступности. Конструкционная сталь вроде стали 45 есть почти у любого поставщика металлопроката. Нержавейка, бронза или титан заметно дороже, а некоторые размеры приходится заказывать или искать неделями. Если в чертеже стоит редкая марка, стоит спросить у производства, есть ли доступный аналог с близкими свойствами.
Материал влияет и на саму обработку. Алюминий и латунь режутся быстро и без особых проблем. Аустенитная нержавейка склонна к наклёпу и налипанию на инструмент, её режут медленнее. Закалённая сталь требует специального инструмента или шлифования. Поэтому одна и та же по форме деталь из разных материалов может различаться по цене в разы.
Ещё один момент связан с размером заготовки. Если наружный диаметр детали 49 мм, а ближайший круг в сортаменте 50 мм, всё просто. Если деталь 52 мм, придётся брать круг 55 или 60 мм и снимать лишний металл. Иногда небольшое изменение размера, не влияющее на работу узла, позволяет заметно сэкономить на материале и времени.
Допуски: главный источник удорожания
Чем точнее размер, тем дороже его получить. Свободный размер обычно можно выточить за один-два прохода. Размер с жёстким допуском требует чистовых проходов, контроля, иногда шлифования. Если таких размеров много, трудоёмкость растёт быстро.
Частая ошибка конструктора состоит в том, чтобы ставить высокую точность на все размеры подряд, «на всякий случай». В результате фаска, которая ни с чем не сопрягается, получает допуск как у посадочной шейки под подшипник. Технолог вынужден выполнять требования чертежа, даже если они не нужны.
Правильный подход выглядит так. Жёсткие допуски ставятся только на ответственные поверхности: посадки под подшипники, уплотнения, сопрягаемые диаметры, базовые торцы. Для остальных размеров указывается общий допуск в технических требованиях, например по ГОСТ 30893.1 или международному ISO 2768. Это сразу показывает технологу, где нужна точность, а где нет.
Отдельно стоит сказать о допусках формы и расположения. Биение, соосность, перпендикулярность торца к оси важны для вращающихся деталей. Но если они указаны на всех поверхностях, деталь становится заметно дороже. Как и с размерами, лучше ограничиться теми поверхностями, где эти требования влияют на работу узла.
Шероховатость поверхности
Шероховатость обычно задаётся параметром Ra в микрометрах. Чем меньше число, тем глаже поверхность. Обычное чистовое точение даёт вполне приличную поверхность. Для более гладких поверхностей нужны дополнительные проходы, другой инструмент, а иногда шлифование или полирование.
Здесь работает та же логика, что и с допусками. Высокие требования к шероховатости нужны на трущихся поверхностях, под уплотнениями, на посадочных местах. На нерабочих поверхностях достаточно общего значения, указанного в правом верхнем углу чертежа. Если вся деталь требует зеркального блеска по эстетическим причинам, это нужно оговорить отдельно, потому что такая работа стоит дороже.
Геометрия, которая усложняет обработку
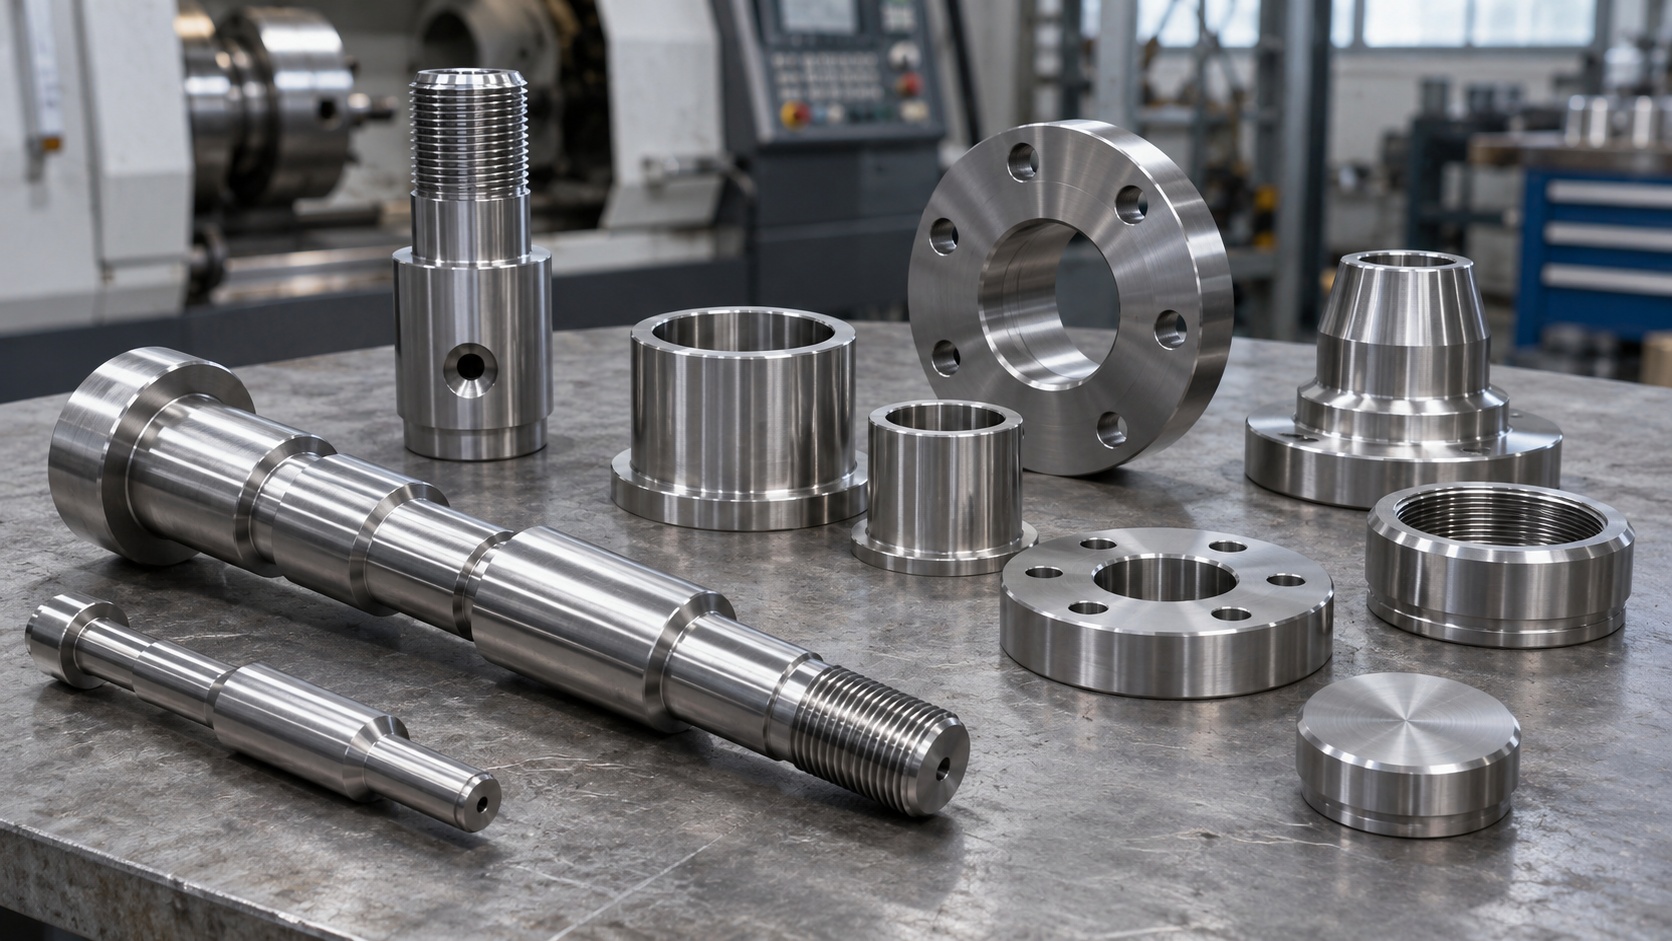
Некоторые элементы детали заметно увеличивают время на станке. Глубокие отверстия малого диаметра требуют специального инструмента и осторожных режимов. Длинные тонкие валы прогибаются под резцом, их приходится поддерживать люнетом или задним центром. Внутренние канавки в глубоком отверстии трудно сделать и проконтролировать.
Острые внутренние углы токарным резцом не получить: у резца всегда есть радиус при вершине. Если в чертеже нарисован идеально острый угол, технолог задаст вопрос или сделает минимальный радиус. Лучше сразу указать допустимый радиус или канавку для выхода инструмента. То же касается резьбы: если резьба доходит до уступа, нужна проточка для выхода резца, иначе последние витки получатся неполными.
Элементы, которые не являются телами вращения, например лыски, пазы, поперечные отверстия, на обычном токарном станке не сделать. Для них нужна фрезерная операция или станок с приводным инструментом. Это отдельная наладка и отдельное время, что тоже отражается на цене.
Тираж и наладка
На единичном заказе значительную часть стоимости составляет подготовка: написать программу, подобрать инструмент, настроить станок, обработать первую деталь и проверить её. На партии из сотни деталей эти затраты распределяются, и цена одной штуки падает.
Если деталь будет нужна регулярно, это стоит сказать сразу. Технолог сможет выбрать более производительную схему обработки, а производство сохранит программу и наладку. При повторном заказе подготовка займёт меньше времени. Иногда разумнее заказать сразу годовую потребность, чем несколько раз по пять штук. Особенно если деталь простая, а основная часть цены приходится на наладку.
Термообработка и покрытия
Закалка и другие виды термообработки меняют не только твёрдость, но и размеры детали. Металл может повести, особенно у длинных валов. Поэтому точные размеры после закалки часто получают шлифованием, а при токарной обработке оставляют припуск. Всё это нужно заложить в маршрут, и технолог должен знать о термообработке до начала работы.
С покрытиями похожая история. Гальваническое покрытие добавляет толщину, и если на посадочной поверхности жёсткий допуск, это нужно учесть. В чертеже стоит указать, задан ли размер до покрытия или после. Иначе готовая деталь может не встать на место.
Как будет проверяться деталь
Контроль тоже стоит денег и времени. Простые размеры проверяют штангенциркулем и микрометром прямо у станка. Жёсткие допуски на диаметры требуют калибров или более точных средств измерения. Биение и соосность проверяют на специальных приспособлениях с индикатором. Сложные требования к форме иногда можно подтвердить только на координатно-измерительной машине.
Если заказчику нужен протокол измерений на каждую деталь или сертификат на материал, это лучше оговорить при заказе. Такие документы готовят не все производства по умолчанию, и они добавляют работы. Зато для ответственных изделий они дают уверенность, что требования чертежа действительно выполнены.
Полезно заранее договориться и о приёмке первой детали. Для серийного заказа производство может изготовить пробный образец, отправить его на проверку и только после одобрения запускать партию. Это добавляет несколько дней, но страхует от ситуации, когда вся партия сделана по неверно понятому чертежу.
Как ускорить расчёт и запуск
Самый быстрый путь к точной цене выглядит так. Присылать чертёж и модель вместе. Указывать материал, тираж, термообработку и покрытие сразу. Помечать ответственные поверхности и не ставить жёсткие допуски там, где они не нужны. Быть готовым обсудить с технологом альтернативы: другую марку стали, другой размер заготовки, радиус вместо острого угла.
Многие производства сами предлагают разумные упрощения, если видят, что их можно сделать без ущерба для работы детали. Подробнее о том, какие токарные работы по металлу выполняют на современном оборудовании и с какими материалами работают, можно узнать на странице услуги. Здесь же важнее другое: хороший чертёж экономит время обеим сторонам.
Коротко
Цена токарной детали складывается из материала, сложности геометрии, требований к точности и шероховатости, тиража и дополнительных операций. Сильнее всего на неё влияют допуски и шероховатость, назначенные без необходимости. Если оставить жёсткие требования только там, где они важны для работы узла, деталь станет дешевле и будет готова быстрее, а качество при этом не пострадает.